 EN
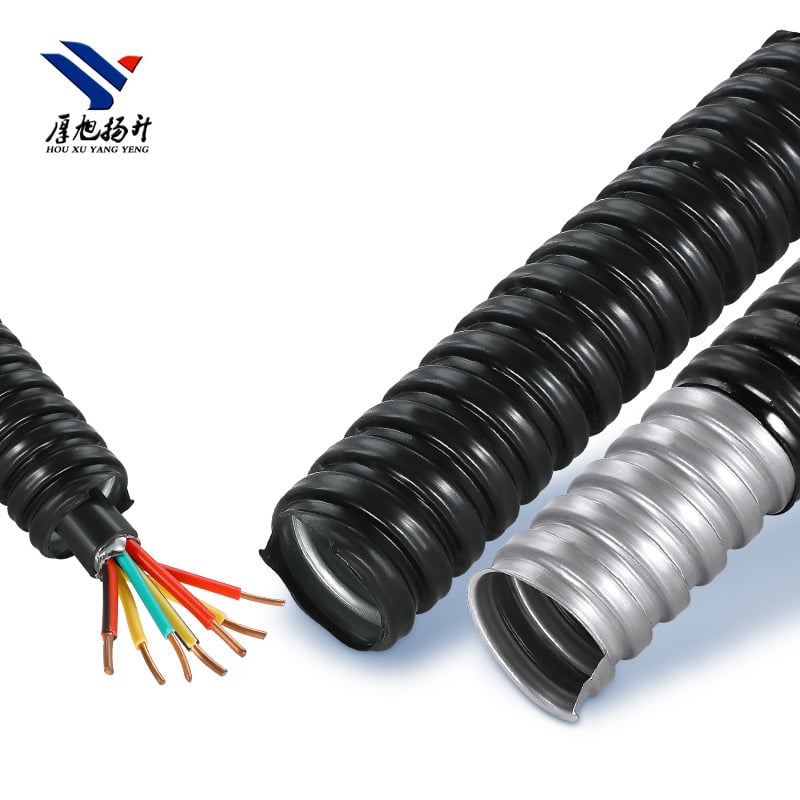
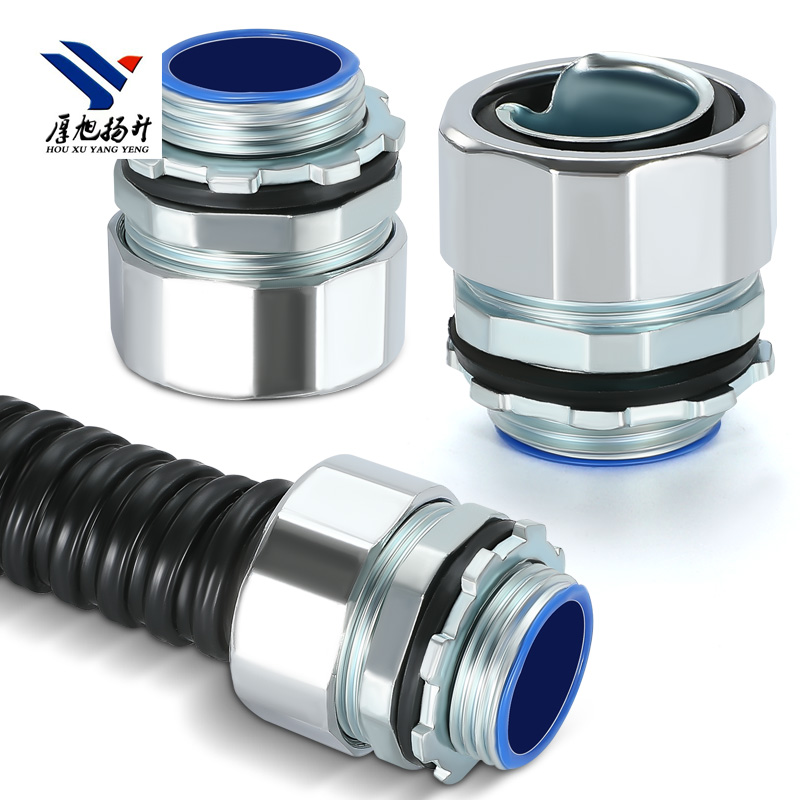
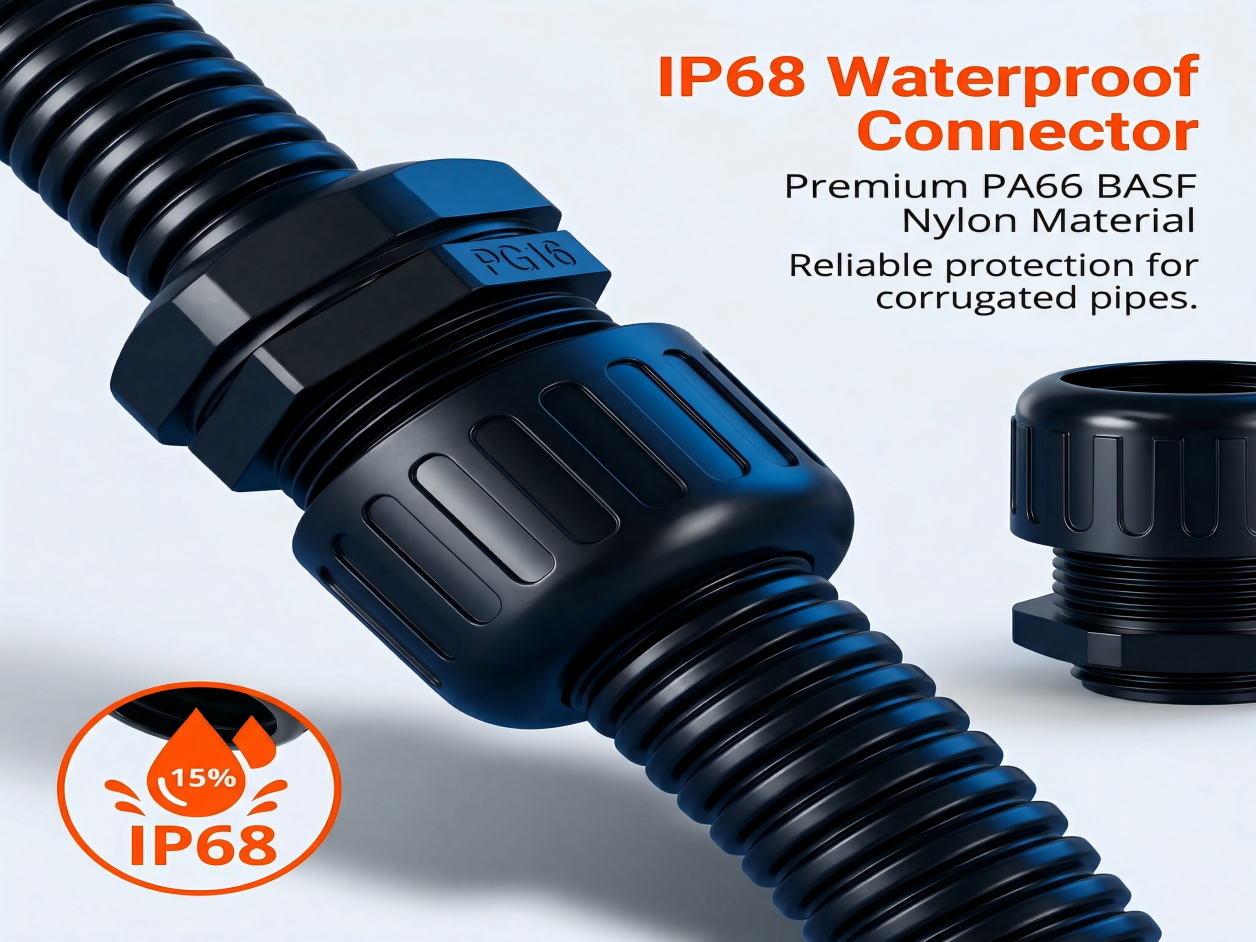
هل تتناسب موصلات الأنابيب مع التطبيقات الصناعية؟
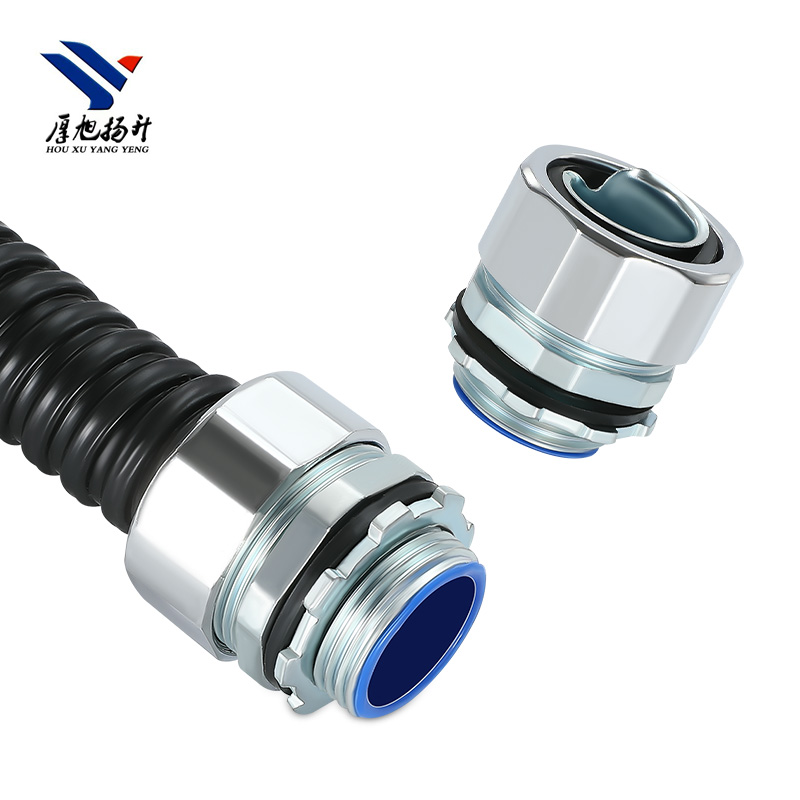
شركة ألمانية لتصنيع آلات التغليف تُنتج خطوط تعبئة علب آلية لقطاع الأغذية والمشروبات استخدمت تركيبات نحاسية ملولبة موصل أنابيب في جميع أسلاك آلاتها القياسية — حيث كان يتطلب تركيب كل موصل حوالي ٩٠ ثانية لتثبيته على جدار الغلاف عبر التماسك اللولبي، وإدخال القناة، وتشديد صامولة الضغط باستخدام مفتاح ربط. وبما أن عدد نقاط دخول القنوات لكل آلة يتراوح بين ٤٠ و٧٠ نقطة، فإن تركيب الموصلات وحده استغرق من ١٫٥ إلى ٢٫٥ ساعة من وقت العمل التجميعي. وانتقل المصنع بعد ذلك إلى موصلات سريعة من مادة PA66 بدون أدوات موصل أنابيب التجهيزات ذات آلية الالتفاف والقفل — يُثبت جسم الموصل في فتحة مثقوبة مسبقًا في العلبة بواسطة مشبك تثبيت، ويُدخل أنبوب التوصيل في جسم الموصل بدوران ربعي للقفل، دون الحاجة إلى أي أدوات للتجميع. وانخفض زمن تركيب كل موصل من ٩٠ ثانية إلى حوالي ٢٢ ثانية، مما قلل الجهد المطلوب لتجميع الأسلاك بنسبة ٦٢٪. وحققت موصلات البولي أميد ٦٦ (PA66) نفس مواصفات الختم ضد الغبار والماء (IP67) التي كانت تتوفر في الموصلات النحاسية التي تم استبدالها، كما حصلت على شهادة مقاومة الاشتعال وفق معيار UL94 V-0 (بينما لم تكن للموصلات النحاسية أي تصنيف لمقاومة الاشتعال)، وأزالت خطر التآكل الغلفاني بين التجهيزات النحاسية ولوحات العلبة الألومنيوم.
تناسب موصلات الأنابيب الاستخدامات الصناعية في مجموعة واسعة من القطاعات — وقد صُمِّمت الإصدارات الصناعية خصيصًا لتلبية المتطلبات البيئية والميكانيكية والسلامة التي تميّز تركيبات خطوط الإنتاج عن التركيبات السكنية أو التجارية الخفيفة.
فئات الاستخدام
تُمثِّل الأتمتة الصناعية أكبر فئة تطبيقات لـ موصل أنابيب المنتجات. وتتطلب خطوط الإنتاج الآلية، وخلايا العمل الروبوتية، ومراكز التشغيل باستخدام الحاسب الرقمي (CNC)، وصناديق التحكم في العمليات أنظمة حماية الكابلات التي تتحمّل: الاهتزاز المستمر الناتج عن المعدات، والصدمات العرضية من الأجزاء المتحركة أو معدات مناولة المواد، والتعرّض لسوائل القطع وبخاخ زيت الهيدروليك، ودرجات الحرارة المحيطة التي قد تصل إلى ٤٠–٥٥°م داخل صناديق التحكم. ونوع الموصل الأكثر شيوعًا في تطبيقات الأتمتة هو موصل سريع من مادة البولي أميد ٦٦ (PA66) بتصميم مستقيم ومُصنَّف بدرجة حماية IP65–IP67 — وهي درجة كافية للبيئات الصناعية الجافة أو المحمية من الرذاذ — أو موصلات مقاومة للماء بمعدل حماية IP68 للأجهزة الخاضعة لعمليات التنظيف بالغسل.
تصنيع السيارات وإنتاج المركبات الجديدة للطاقة (NEV) يشكّلان أكثر الظروف تحديًا من حيث الاهتزاز ودرجة الحرارة لـ موصل أنابيب المنتجات. تتعرض أسلاك غرفة المحرك في المركبات ذات الاحتراق الداخلي لدرجات حرارة محيطة تتراوح بين -٣٠°م (التشغيل البارد في فصل الشتاء) و١٢٥°م (تراكم الحرارة بعد إيقاف المحرك). أما أسلاك حزمة بطاريات المركبات الكهربائية فتعمل ضمن نطاق أضيق لكنه لا يزال صعبًا، من -٢٠°م إلى ٦٠°م، مع شرط إضافي هو خلوها التام من الهالوجين — ويُحظر أي مادة تحتوي على هالوجين قد تطلق غازات مسببة للتآكل أثناء حدوث انفلات حراري. ويجب أن تحافظ موصلات التطبيقات automotive على سلامة إغلاقها تحت اهتزاز مستمر يتراوح تردده بين ١٠ و٢٠٠٠ هرتز وعجلة قدرها ٥–١٠ جرام، أي ضمن طيف الاهتزاز الممثل لتشغيل المركبة، وذلك لمدة عمر تصميمي يتراوح بين ١٥٠٠٠٠ و٢٠٠٠٠٠ ميل. موصل أنابيب المادة المحددة لتطبيقات automotive هي عادةً بولي أميد ٦٦ (PA66) بمعدل مقاومة للغبار والماء IP67–IP68، وتصنيف مقاومة الاشتعال UL94 V-0، مع تصميم محسّن لحلقة الإغلاق الضاغطة تعوّض تشوه الانضغاط الدائم (التشوه الدائم) لهذه الحلقة على مدى عمر الخدمة المقرر للمركبة.
تطبَّق على تطبيقات السكك الحديدية والنقل معايير السلامة من الحرائق التي تفوق المتطلبات الصناعية العامة. ويصنِّف المعيار الأوروبي لحماية السكك الحديدية من الحرائق (EN 45545-2) المواد وفق مستوى الخطورة (HL1، HL2، HL3) استنادًا إلى نوع المركبة وبيئة التشغيل. ويجب أن تستوفي منتجات حماية الكابلات الداخلية في مركبات السكك الحديدية للركاب متطلبات HL2 أو HL3، ما يعني فعليًّا ضرورة تصنيفها كمواد مقاومة للهب وفق التصنيف V-0، مع تحديد أقصى حدٍّ لكثافة الدخان وسمّيته. السكك الحديدية موصل أنابيب ويجب أن تتحمّل منتجات السكك الحديدية أيضًا ملفات الصدمات والاهتزازات المحددة في المعيار EN 61373 — وهي اختبارات تحاكي الاهتزاز العشوائي والصدمات الميكانيكية التي تتعرَّض لها المركبة طوال عمر خدمتها البالغ ٢٥ عامًا.
تطبيقات البنية التحتية البحرية والتعدينية والخارجية تتشارك في متطلّب تصنيف IP68 — أي أن الموصل يجب أن يمنع دخول الماء في ظروف الغمر المستمر أو المتقطع. وتضيف البيئات البحرية متطلّب مقاومة تآكل رذاذ الملح: فمادة البولي أميد ٦٦ (PA66) تتمتّع بمقاومة طبيعية لتآكل ماء الملح (على عكس الفولاذ المغلفن بالزنك الذي يتآكل خلال أشهر في الأجواء البحرية)، لكن المكونات المعدنية للموصل — إن وُجدت — يجب أن تكون من الفولاذ المقاوم للصدأ من النوع ٣١٦ أو النحاس الأصفر ذي الجودة البحرية. أما تطبيقات التعدين فتتطلّب إحكام الختم ضد الغبار الموصل مثل غبار الفحم أو المعادن، الذي قد يتسبّب في ظاهرة التتبع الكهربائي (أي التسرب الكهربائي عبر أسطح العوازل).
المواصفات الرئيسية من الدرجة الصناعية
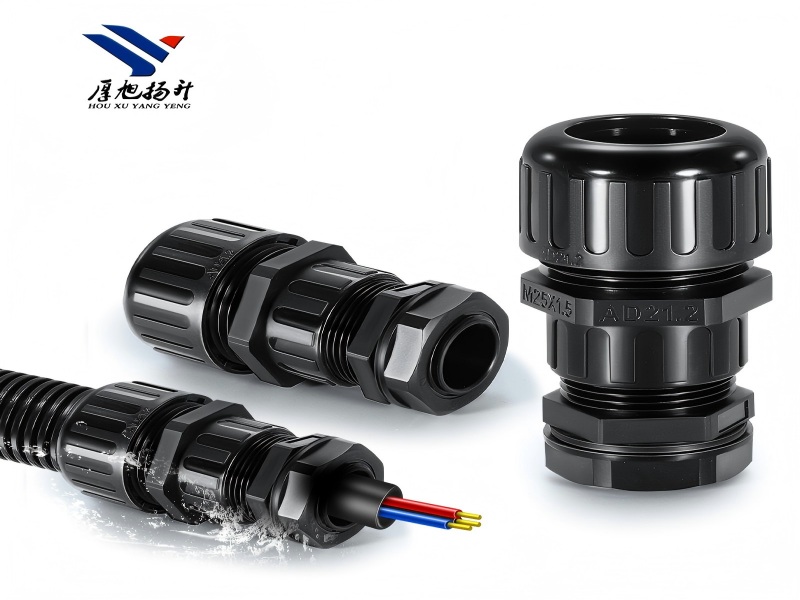
صناعي موصل أنابيب يُعرَّف بالمواصفات الأربعة التالية: مادة الهيكل (نايلون PA66 للاستخدام الصناعي العام، ومواد معدنية للمواقع المعرَّضة للصدمات أو الحرارة العالية)، ومعيار الخيوط (متري/PG/G لتوافقه مع المعدات القادمة من مناطق تصنيع مختلفة)، ومدى درجة حرارة التشغيل (من أدنى حدٍّ يبلغ -٤٠°م إلى أعلى حدٍّ يبلغ +١٠٠°م للاستخدام الصناعي العام، ويمكن توسيعه ليصل إلى +١٢٥°م للاستخدام في المركبات)، وتصنيف الحماية من الغبار والماء (IP65 كحدٍّ أدنى لأي بيئة صناعية، وIP67–IP68 للمواقع الرطبة أو الخارجية). وتحدد آلية ضغط الموصل — سواء كانت صامولة ضغط ذات خيوط، أو قفل دوار ربع دورة، أو مشبك تثبيت قابل للانزلاق — سرعة التركيب والمتطلبات المتعلقة بالأدوات، حيث تقلل التصاميم التي لا تتطلب أدوات بنسبة ٥٠–٧٠٪ من جهد التجميع مقارنةً بالموصلات ذات الخيوط.
يجب أن تشمل التحقق من الامتثال للمعايير: ISO 9001 لجودة التصنيع، وعلامة CE للوصول إلى السوق الأوروبية، وRoHS لتقييد المواد الخطرة، وUL94 V-0 لتصنيف مقاومة اللهب، ومعايير محددة حسب الاستخدام (مثل EN 45545-2 للسكك الحديدية وISO 6722 للسيارات). أ موصل أنابيب المنتج الحاصل على هذه الشهادات مناسب للاستخدامات الصناعية في جميع القطاعات الرئيسية.
الأسئلة الشائعة
ما الفرق بين الموصل السريع والموصل المقاوم للماء؟
يتميز الموصل السريع بآلية دورانية وقفل أو آلية انقر-والتثبيت التي تسمح بالتركيب دون أدوات خلال ثوانٍ، ويوفر عادةً حماية وفق تصنيف IP65–IP67، وهو مناسب للبيئات الصناعية الداخلية الجافة أو المحمية جزئيًا من الرذاذ. أما الموصل المقاوم للماء فيستخدم صامولة ضغط مُلَّوية مع طوق ختم داخلي، ويحقق تصنيف IP68 للغمر المستمر، ويتطلب مفتاح ربط لإكمال عملية التثبيت النهائية.
هل يمكن لموصلات البولي أميد 66 (PA66) أن تحل محل الموصلات المعدنية في التطبيقات الصناعية؟
يمكن لموصلات النايلون من نوع PA66 أن تحل محل المعادن في حوالي ٨٠٪ من التطبيقات الصناعية. وهي أخف وزنًا، ومقاومة للتآكل، وعازلة كهربائيًّا، وأقل تكلفة بنسبة تتراوح بين ٣٠٪ و٥٠٪. وتظل الموصلات المعدنية ضرورية في الحالات التي تتطلب مقاومة عالية للصدمات الميكانيكية، أو حيث يُشترط استمرارية الربط الكهرومغناطيسي (EMC)، أو عند درجات حرارة تشغيل تفوق ١٢٥°م.
ما هي معايير الخيوط المستخدمة في الموصلات الصناعية لأنابيب التوصيل؟
المعايير الثلاثة الشائعة هي: المعيار المتري (M12–M63، وهو الأشهر في المعدات الأوروبية والآسيوية)، ومعيار PG (Panzergewinde، وهو المعيار الألماني التقليدي الذي لا يزال مستخدمًا في بعض الآلات الأوروبية)، ومعيار G (الأنابيب القياسية البريطانية، وهو شائع في المعدات البريطانية ودول الكومنولث). أما الموصلات المتوافقة مع خيوط متعددة فهي تقبل المعايير الثلاثة جميعها، ما يلغي الحاجة إلى تخزين أنواع مختلفة من الموصلات.
هل الموصلات الخالية من الأدوات موثوقة في ظل الاهتزازات الصناعية؟
موصلات عالية الجودة لا تتطلب أدوات، ومزودة بآلية قفل إيجابي (يُسمع صوت النقر عند التوصيل)، تحافظ على سلامة التوصيل تحت الاهتزازات الصناعية عند تركيبها بشكل صحيح. وتوفر آلية القفل — التي تكون عادةً مشبك تثبيت مرن أو قفل كاميرا دوار ربع دورة — اتصالًا ميكانيكيًّا إيجابيًّا يتطلب تحريرًا يدويًّا متعمَّدًا لفصل الموصل، ما يقاوم فك التوصيل الناتج عن الاهتزاز.
ما مدى درجات الحرارة المناسب لموصلات الأنابيب المصنوعة من مادة PA66؟
تعمل موصلات الأنابيب القياسية المصنوعة من مادة PA66 باستمرار في مدى حراري يتراوح بين -٤٠°م و+١٠٠°م. أما درجات مادة PA66 المُستقرة حراريًّا فتمتد بالحد الأعلى إلى +١٢٥°م لتطبيقات السيارات والصناعات ذات درجات الحرارة المرتفعة. وعند درجات حرارة أقل من -٤٠°م، تصبح مادة PA66 هشّة وقد تتشقق الموصلات إذا عُرِضت لصدمات أثناء التركيب أو التشغيل.
كيف تُختبر موصلات الأنابيب للحصول على شهادات التأهيل الصناعي؟
تُجرى على موصلات الأنابيب الصناعية الاختبارات التالية: اختبار درجة الحماية وفق معيار آي إي سي ٦٠٥٢٩ (اختبار الغبار واختبار رش الماء أو الغمر)، واختبار مقاومة اللهب وفق معيار يو إل ٩٤ (الاشتعال العمودي مع تطبيق لهب لمدة ١٠ ثوانٍ)، واختبار دورة الحرارة (-٤٠°م إلى +١٠٠°م لمدة لا تقل عن ١٠٠ دورة)، واختبار الاهتزاز وفق المعيار الخاص بالتطبيق، واختبار رش الملح وفق معيار أستم بـ ١١٧ (لمدة تتراوح بين ٩٦ و٥٠٠ ساعة حسب نوع المادة)، واختبار سحب الشدّ لواجهة الموصل مع الأنبوب.